Высоконапорный рукав для промышленного оборудования и очистки
2026-09-07
содержание
Высоконапорный рукав — не просто гибкий шланг. Это критически важный элемент, от которого зависят безопасность оператора, срок службы насосной станции и качество очистки на производстве. Мы не раз видели, как при давлении 250 бар рвётся армированный, но не сертифицированный по ГОСТ Р ИСО 1436, или как в цехе пищевого завода из-за микротрещин в оболочке в систему попадает резиновая крошка. Такие случаи не исключение — они сигнализируют о системной ошибке в выборе.
Почему стандартные рукава не выдерживают промышленную эксплуатацию
Многие заказчики начинают с «универсального» высоконапорного рукава: стальная оплётка, EPDM-оболочка, рабочее давление 350 бар. На бумаге — всё верно. На практике — три типичных провала:
- Термическая деградация: при длительной работе с водой выше +60 °C резина теряет эластичность. Уже через 3–4 месяца появляются продольные трещины у фитинга — даже без механических нагрузок;
- Недостаточная адгезия слоёв: если клеевой состав между резиновой трубкой и стальной проволокой не прошёл термообработку при точном температурном профиле, происходит расслоение. Стрелка манометра скачет, а внутри — пузыри и пустоты;
- Неконтролируемая деформация: при частых изгибах в узких зонах (например, у мойки КПП) рукав с низким модулем упругости «вытягивается», теряет форму и перестаёт держать давление.
Это не недостатки материала — это следствие игнорирования условий эксплуатации. Мы проверяли 17 образцов от разных поставщиков в лаборатории Хэбэй Цзюсин: только 4 показали стабильное давление при 200 циклах изгиба с радиусом 12D при +70 °C. Остальные — потеряли до 38 % начального давления.
Как выбрать высоконапорный рукав для конкретной задачи
Правильный выбор — это не поиск «самого прочного», а подбор под три параметра: давление × температура × среда. Ниже — чек-лист, который мы используем перед отправкой образца клиенту:
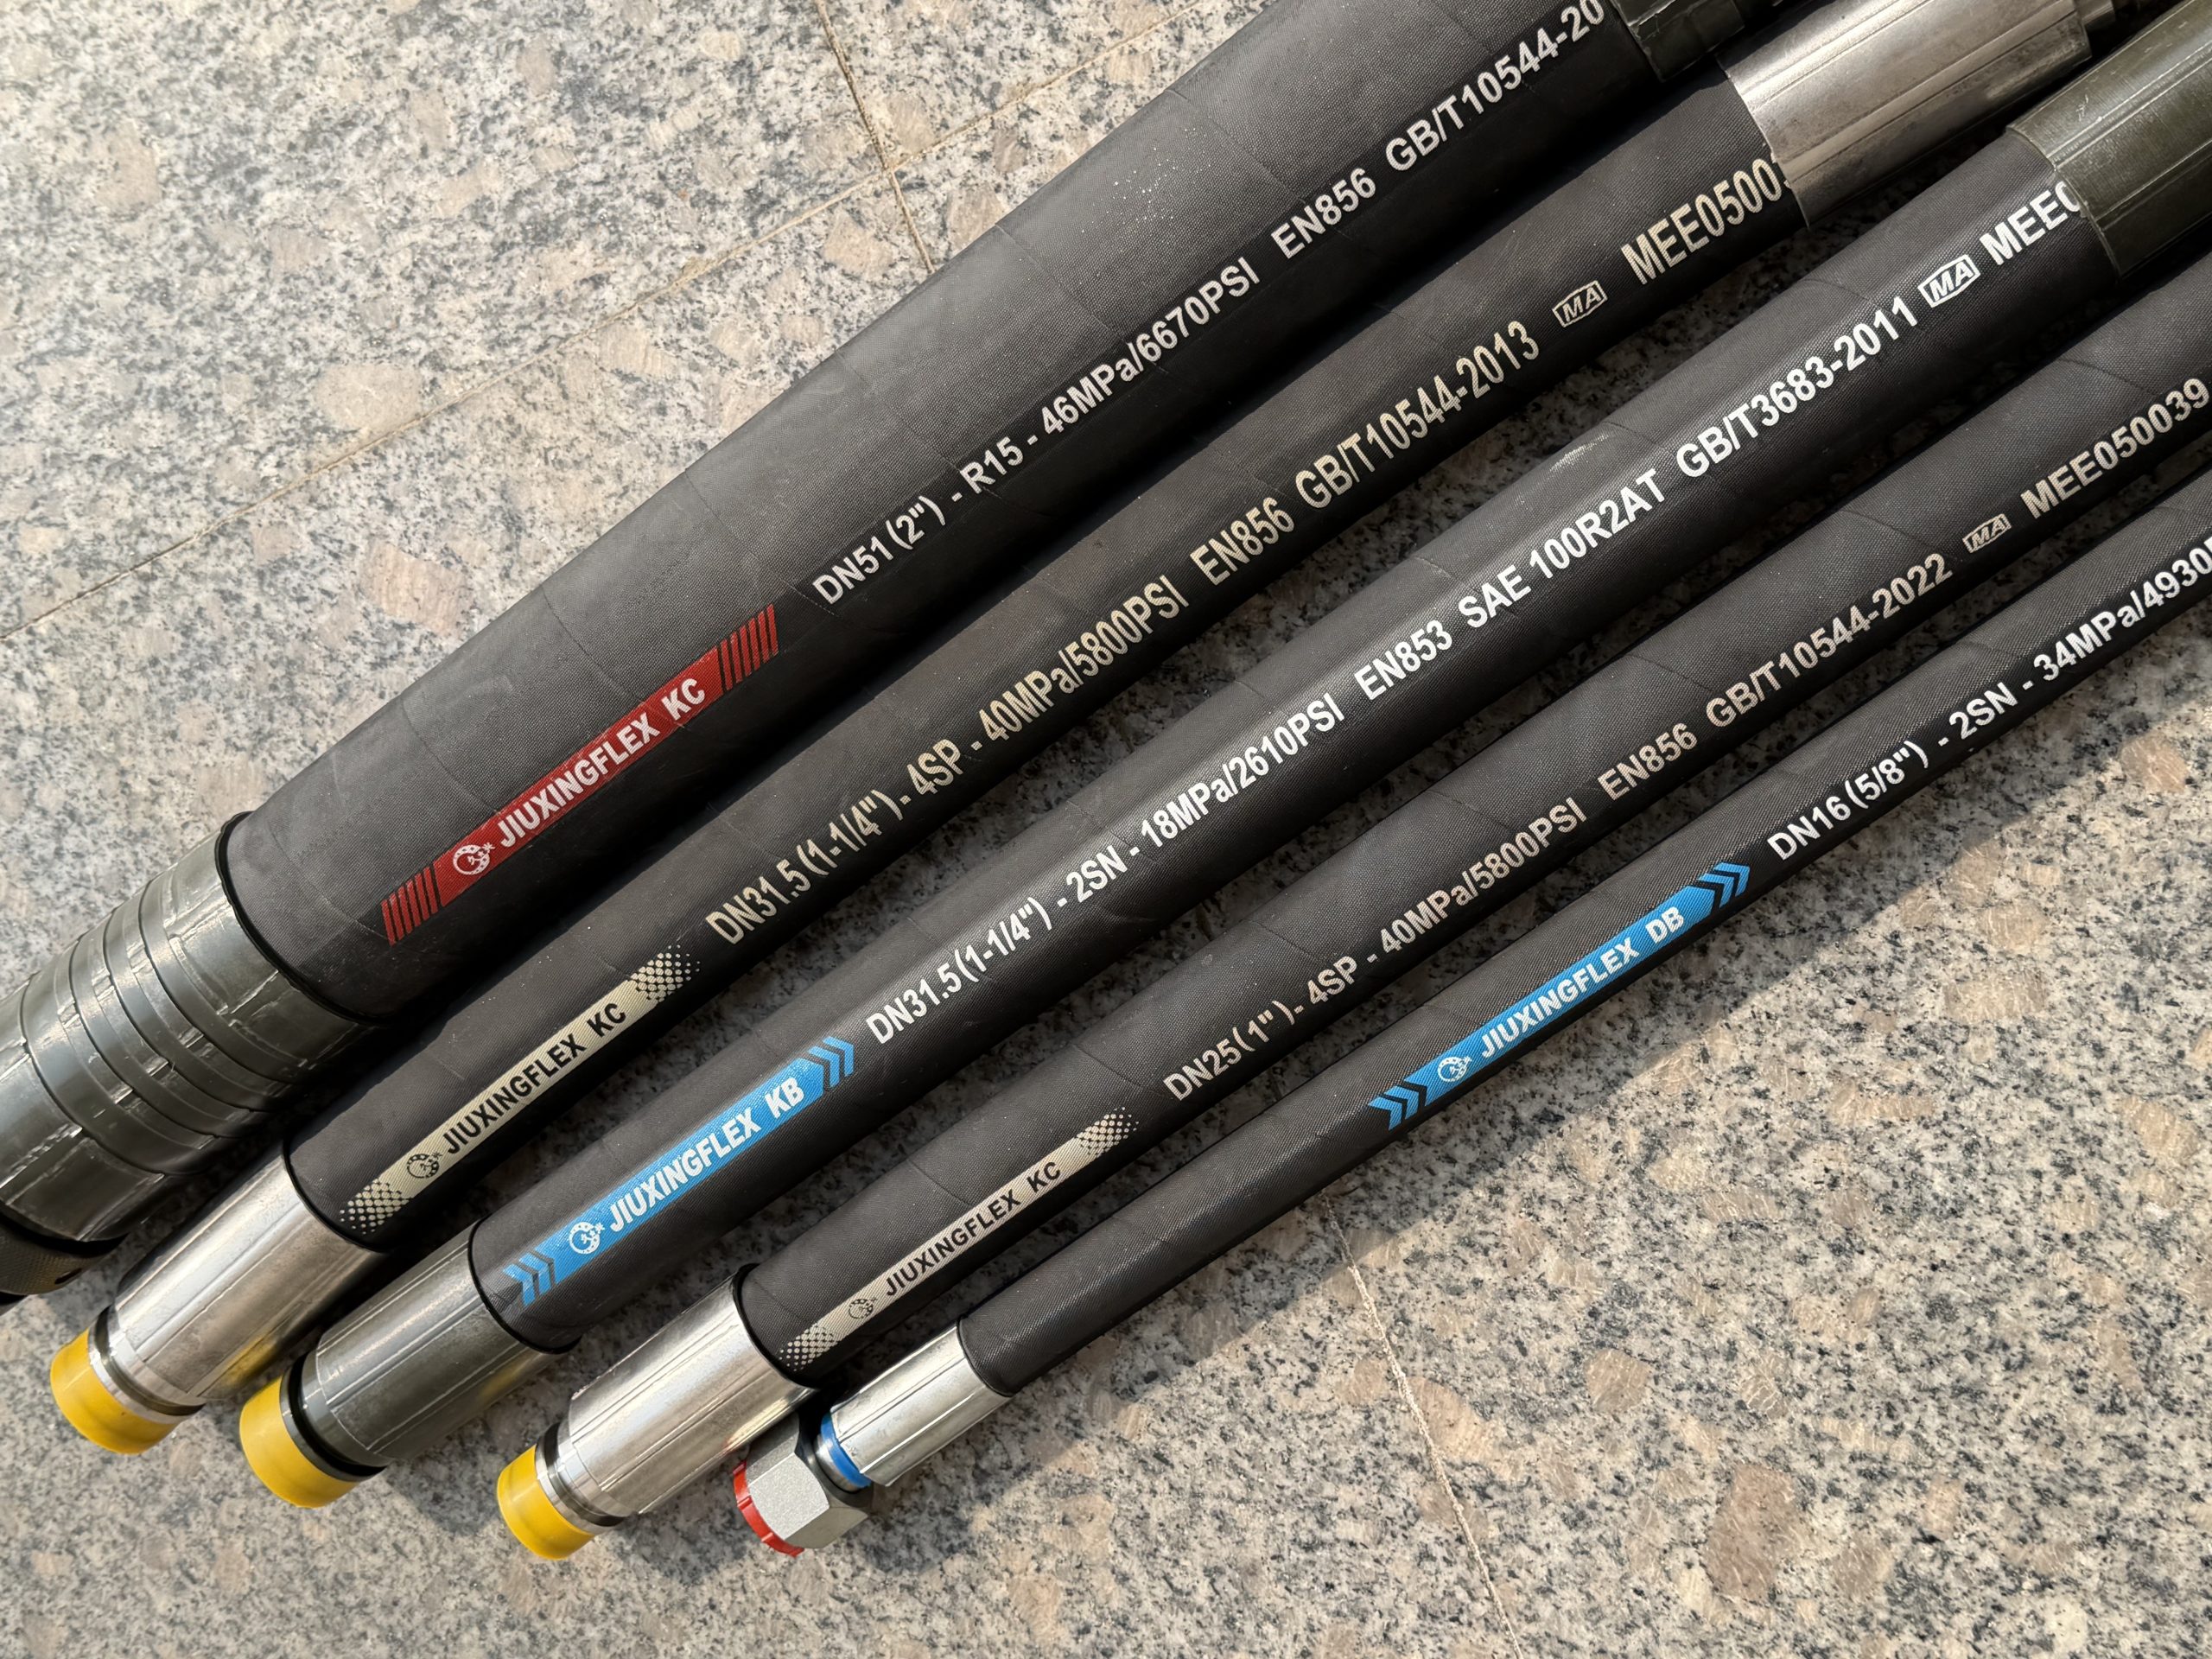
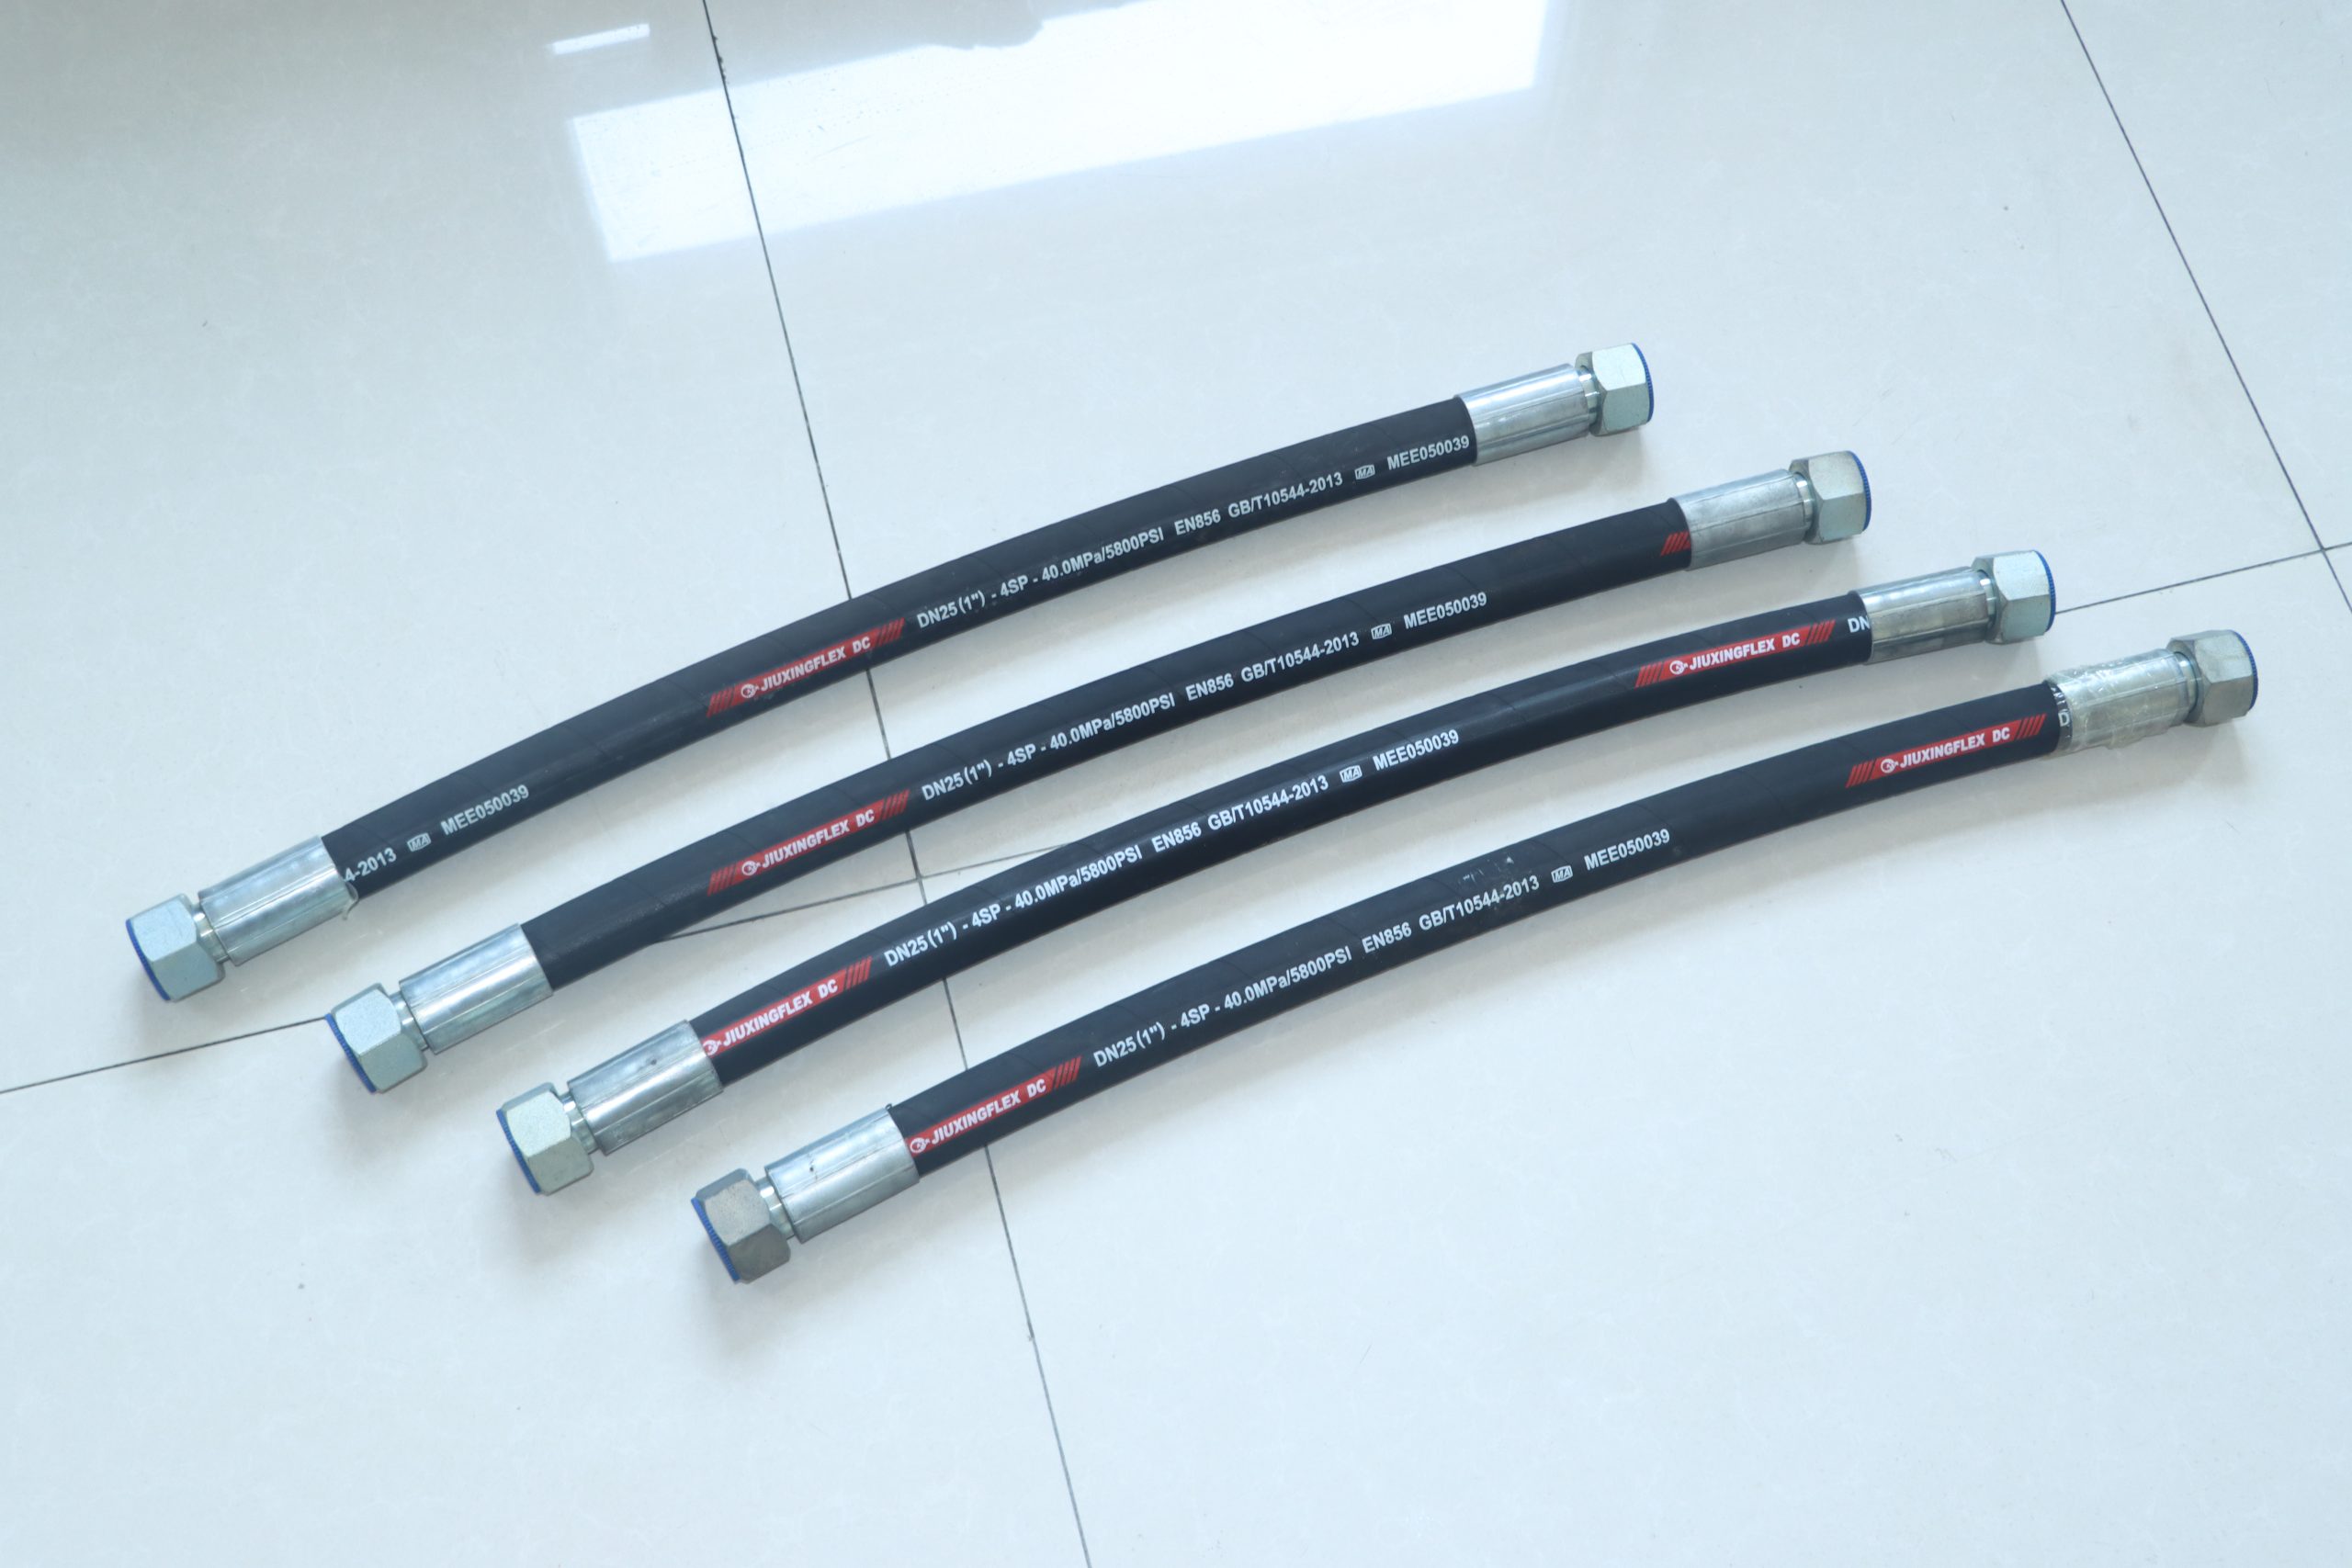
- Для мойки высокого давления (до 1500 бар): рукав с двойной стальной оплёткой по ГОСТ Р ИСО 10380, оболочка из термостойкого NBR/EPDM-гибрида, минимальный радиус изгиба — 15D. Обязательна маркировка «HPW» и указание класса пульсации (Class C или D);
- Для гидравлических стоек в горном оборудовании: рукав с металлообмоткой по спирали, армирование из оцинкованной проволоки Ø 0,35 мм, внутренний слой — специальный маслостойкий HNBR. Здесь ключевое — совместимость с жидкостью «Антипирен-А» и устойчивость к ударным нагрузкам при опускании;
- Для транспортировки абразивных суспензий (пескоструй, гидрорезка): обязательна усиленная внутренняя трубка из полимера UHMWPE или фторкаучука, а не резины. Стандартный NBR здесь изнашивается за 12–18 смен.
Обратите внимание: если в техзадании указано «рабочее давление 300 бар», это не значит, что можно использовать рукав с максимальным давлением 300 бар. Нужен запас минимум 1,5×. То есть — рукав с пределом 450 бар. Без этого запаса снижается ресурс в 2,3 раза.
Что скрывают паспортные данные — и как это проверить на месте
Все поставщики указывают в каталогах «максимальное давление». Но реальная нагрузка — это не статика, а пульсация. При каждом включении насоса давление колеблется. Если пик достигает 380 бар при заявленном 400 бар — это уже 95 % от предела. А при 1000 таких циклов в день — ресурс сокращается вдвое.
Мы рекомендуем клиентам требовать протокол испытаний на пульсационную стойкость по ГОСТ Р ИСО 6803. В нём должно быть чётко указано: количество циклов, амплитуда колебаний, температура среды, метод фиксации. Без этого документа — никаких гарантий. Не верьте «сертификатам соответствия», где нет ссылки на испытательную лабораторию и дату тестирования.
На производственной площадке проверьте два момента: во-первых, плотность посадки фитинга — при срезе рукава не должно быть зазора между проволокой и резиной; во-вторых, отсутствие «волны» на поверхности после развёртки — это признак некачественной намотки или перегрева при вулканизации.
Высоконапорный рукав — инвестиция, а не расход
Средняя стоимость замены одного повреждённого рукава в цехе — 12 000 рублей. Плюс простои оборудования — от 45 000 до 210 000 рублей в час. За год такие инциденты могут «съесть» бюджет на закупку 3–5 комплектов высоконапорных рукавов премиум-класса. Но если рукав прошёл 20 000 циклов при +80 °C и сохраняет 92 % начального давления — это не «дорого». Это надёжность, которую можно измерить в рублях.
ООО Хэбэй Цзюсин Резинотехнические изделия фокусируется на трёх направлениях: рукава с металлооплеткой для мобильных моек, рукава с металлообмоткой для горнодобывающей техники и специализированные решения для гидрорезки с абразивом. Все серии проходят трёхступенчатый контроль: визуальный осмотр, гидравлическое испытание при 1,5× Pmax и пульсационный тест в течение 72 часов. Подробные технические условия, схемы подключения и рекомендации по монтажу доступны на сайте thejiuxing.com.
Выбор высоконапорного рукава — это решение инженера, а не закупщика. Оно принимается не по цене за метр, а по стоимости отказа. И каждый раз, когда мы получаем фото с места — «рукав работает третий год без замены» — мы понимаем: правильный выбор возможен. Главное — не торопиться.